- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Које компоненте калупа и стандардне компоненте су неопходне за прецизне калупе за бризгање?
Прецизно бризгање зависи од више од шупљине и језгра. База калупа обезбеђује структурни оквир који држи систем за калуповање заједно, док стандардне компоненте контролишу поравнање, кретање, позиционирање и избацивање делова. Ако су ови елементи лоше усклађени или непрецизно произведени, може доћи до проблема као што су бљесак, неравномерно хабање, недоследне димензије делова, тешко отварање калупа и превремени квар алата. Избор правогБаза калупа и стандардни деокомпоненте је стога основни корак у изградњи поузданог калупа за бризгање.
Добро пројектован склоп калупа комбинује одговарајуће материјале плоча, прецизну машинску обраду, поуздане системе вођења, правилно одабране компоненте за избацивање и компатибилне додатке. Потребна конфигурација варира у зависности од величине калупа, карактеристика смоле, распореда шупљине, притиска убризгавања, запремине производње и спецификација машине за бризгање.Молдбургер Молд Индустри Цо., Лтд.испоручује основе калупа и прецизне компоненте калупа за индустријску примену, са објављеним спецификацијама које покривају челик П20, челик 1.2311, компоненте вођице СУЈ2 и клинове за избацивање СКД61. Разумевање функције и критеријума одабира сваке компоненте помаже дизајнерима калупа и тимовима за куповину да донесу одлуке на основу информација.
Садржај
1. Које су основне плоче калупа неопходне за стабилан калуп за ињектирање?
2. Које стандардне компоненте контролишу поравнање, кретање и избацивање?
3. Како треба оцењивати материјале, толеранције и квалитет производње?
Које су основне плоче калупа неопходне за стабилан калуп за ињектирање?
База калупа је носећа конструкција која држи шупљину, језгро, систем за вођење, механизам за избацивање и друге функционалне елементе у предвиђеним позицијама. Током бризгања, склоп је подвргнут сили стезања, притиску убризгавања, поновљеном отварању и затварању и термичким променама. База мора одржавати стабилност димензија у овим условима рада. Чак и када су шупљина и језгро прецизно обрађени, недовољна крутост плоче или лоше поравнање могу утицати на коначни обликовани део.
Распоред плоча зависи од дизајна калупа. Конвенционални калуп са две плоче обично укључује горњу стезну плочу, плочу са шупљином, плочу језгра, потпорну плочу, одстојне блокове, плоче за избацивање и доњу стезну плочу. Сложенији алат може захтевати додатне плоче или уметке за смештај клизача, подизача, врућих клизача или специјалних механизама за избацивање. Свака плоча има дефинисану механичку улогу, а њене димензије треба да буду одређене распоредом калупа, а не одабране само на основу номиналне величине калупа.
Које плоче чине главни конструктивни склоп?
Следеће компоненте се обично узимају у обзир при одређивању основе калупа:
- Горња стезна плоча:Повезује стационарну страну калупа са фиксном плочом машине за бризгање. Обезбеђује монтажну површину за горњи склоп калупа и прилагођава чахуру уличног канала где је то потребно.
- Плоча са шупљином:Подржава уметак шупљине или директно садржи машинску обраду шупљине. Његова равност, дебљина и крутост утичу на то колико је конзистентно подржана страна шупљине током стезања.
- Основна плоча:Садржи уметак језгра или карактеристике које формирају језгро. Мора да одржава пројектовани однос са плочом са шупљином током поновљених производних циклуса.
- Потпорна плоча:Ојачава склоп на страни језгра и помаже у отпорности на савијање под притиском убризгавања. Потребна дебљина и распоред носача зависе од пројектоване површине, распореда шупљине и очекиваних оптерећења калупа.
- Одстојни блокови:Направите простор потребан за кретање склопа ејектора. Њихове димензије одређују расположиви ход избацивања и морају омогућити довољан размак за покретне делове.
- Плоча за држање ејектора и плоча за избацивање:Држите и возите игле за избацивање, чахуре и друге елементе за избацивање. Њихово кретање треба да остане паралелно и без сметњи.
- Доња стезна плоча:Повезује покретну страну калупа са покретном плочом и обезбеђује потребан интерфејс за монтажу и подршку.
Ове плоче раде као повезани механички систем. На пример, повећање дебљине потпорне плоче може побољшати отпорност на скретање, али такође утиче на укупну висину калупа и расположиви простор машине. Слично томе, промена висине блока одстојника може утицати на ход избацивача и на простор на располагању за повратне компоненте. Преглед дизајна би стога требало да узме у обзир комплетно слагање плоча, а не да третира сваку плочу као независну ставку за куповину.
Које спецификације материјала и тврдоће су релевантне?
Избор материјала треба да одражава механичке захтеве постављене на сваку плочу. Објављене информације о бази калупа ПроСериес компаније Молдбургер Молд Индустри Цо., Лтд. идентификују претходно каљени челик П20 и челик 1.2311 као опције основног материјала. Наведена тврдоћа је 28 до 32 ХРЦ, са затезном чврстоћом од 965 до 1200 Н/мм² и минималном граном течења од 800 Н/мм². Ове вредности дају референцу за процену наведене ПроСериес конфигурације, али купци треба да потврде сертификат материјала и спецификацију применљиву на тачну поруџбину.
| Компонента | Објављени материјал | Објављена тврдоћа | Наведено стање површине |
| Стезне плоче А и Б | П20 / 1.2311 | 28 до 32 ХРЦ | Брушен и углачан |
| Потпорна плоча С | 1045 угљенични челик | 18 до 22 ХРЦ | Гроунд |
| Кућиште ејектора Ц и Д | П20 / 1.2311 | 28 до 32 ХРЦ | Гроунд |
| Водећи стубови и чауре | Челик за лежајеве СУЈ2 | 58 до 62 ХРЦ | Каљено и млевено |
| Игле за избацивање | СКД61 / Х13 алатни челик | 48 до 52 ХРЦ | Прецизно тло |
За калуп опште намене, П20 се често бира јер нуди практичну равнотежу обрадивости, полирања и механичких перформанси. Алат са већим напрезањем може захтевати другачији тип челика или значајнији распоред подршке. Избор материјала такође треба да узме у обзир смолу за обликовање. Пластика ојачана стакленим влакнима, на пример, може повећати абразивно хабање на површинама калупа и покретним компонентама. Корозивна окружења или окружења осетљива на влагу могу захтевати материјале отпорне на корозију у одабраним областима.
Како димензије основе калупа треба ускладити са машином?
Физичка компатибилност је једнако важна као и квалитет материјала. База калупа мора да се уклапа у димензије плоче машине и размак између шипки, док њен прстен за лоцирање, рупе за монтажу, укупна висина и интерфејс за избацивање морају да одговарају спецификацији машине. Дизајнер калупа такође треба да узме у обзир доступну дневну светлост, максимални ход отварања, минималну дебљину калупа и капацитет стезања машине.
ПроСериес објављена матрица величине пружа пет референтних конфигурација. Слике испод описују наведене димензије плоче и укупну висину, а не универзални распон величина за сваку прилагођену базу калупа.
| Основна величина | Дебљина плоче | Б дебљина плоче | С дебљина плоче | Укупна висина |
| 1515 | 50 мм | 50 мм | 25 мм | 146 мм |
| 2020 | 60 мм | 60 мм | 30 мм | 181 мм |
| 2525 | 70 мм | 70 мм | 35 мм | 216 мм |
| 3030 | 80 мм | 80 мм | 40 мм | 251 мм |
| 3535 | 90 мм | 90 мм | 45 мм | 286 мм |
Када прегледамо понуду, наш инжењерски тим треба да добије цртеж калупа, модел машине, информације о смоли, распоред шупљина и очекивани обим производње. Ови детаљи помажу да се утврди да ли је стандардна конфигурација прикладна или да ли је потребно модификовати дебљину плоче, позиције носача, распоред хлађења или детаље монтаже. Молдбургер Молд Индустри Цо., Лтд. пружа опције на бази калупа за апликације за бризгање, а купци треба да потврде коначни распоред цртежа и материјала пре почетка производње.
Које стандардне компоненте контролишу поравнање, кретање и избацивање?
Стандардне компоненте су често мање од главних плоча калупа, али је њихов утицај на поновљивост значајан. Они усмеравају кретање отварања и затварања, држе половине калупа у предвиђеном односу, ослобађају обликовани производ и штите покретне склопове од нежељеног померања. Калуп може имати круту основу и прецизно обрађену шупљину, а да и даље производи недоследне делове ако су његове компоненте за вођење или избацивање погрешно наведене.
Избор стандардних компоненти треба да почне са кретањем и функционалним захтевима калупа. Једноставан калуп са две плоче може да користи конвенционални водећи стуб и распоред чаура са клиновима за избацивање. Калуп са дубоким ребрима, цилиндричним карактеристикама, подрезима или деликатним козметичким површинама можда ће требати чауре за избацивање, подизаче, хабајуће плоче или додатне елементе за вођење и закључавање. Број и распоред ових компоненти треба одредити током пројектовања калупа.
Зашто су стубови за вођење и водилице неопходни?
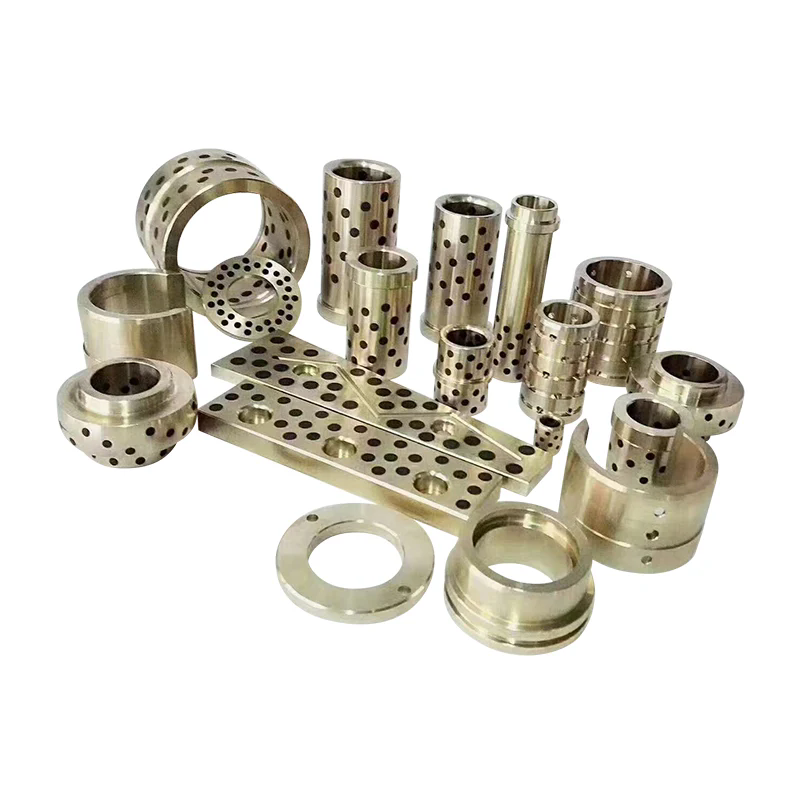
Водећи стубови и водилице контролишу релативни положај покретних и непокретних половина калупа током отварања и затварања. Њихова сврха је да усмере склоп у исправан положај пре него што се шупљина и језгро сретну. Прецизно вођење помаже у смањењу неравномерног контакта, заштити површина за раздвајање и одржавању поновљивог поравнања током многих циклуса обликовања.
Типичан систем вођица укључује ојачане стубове инсталиране на једној страни калупа и одговарајуће чауре постављене на другу. Пристајање између две компоненте мора да омогући глатко кретање док ограничава прекомерну бочну зрачност. Зазор који је превелик може дозволити нежељено померање и повећати ризик од неусклађености. Превише чврсто приањање може изазвати трење, стварање топлоте, зарезивање или заглављивање, посебно када је подмазивање неадекватно или је калуп изложен контаминацији.
Објављена спецификација ПроСериес идентификује СУЈ2 челик за лежајеве за стубове и чауре, са тврдоћом од 58 до 62 ХРЦ и каљеном и брушеном завршном обрадом. Ово је значајна референца материјала и тврдоће за наведену конфигурацију. Међутим, купци такође треба да провере стварни пречник стуба, радну дужину, дужину чауре, класу уклапања, храпавост површине, распоред подмазивања и толеранције димензија на цртежу компоненте.
Системи водича треба да буду дизајнирани према величини и тежини калупа. Великим калупима ће можда бити потребни додатни елементи за вођење или додатне функције поравнања да би се управљало неравномерним оптерећењем. У калупима са бочним дејством, пројектант такође мора да обезбеди да стубови за вођење, угаоне клинове, клизачи и блокови за закључавање не ометају током отварања. Током планираног одржавања калупа, систем за вођење треба проверити да ли постоји хабање и стање подмазивања.
Како игле за избацивање и чахуре утичу на ослобађање делова?
Систем за избацивање уклања изливену компоненту из језгра након хлађења и отварања калупа. Игле за избацивање се обично користе за гурање према одговарајућим деловима, док су чауре за избацивање корисне око цилиндричних ивица или клинова језгра где је потребна околна контактна површина. Избор зависи од геометрије дела, дебљине зида, угла промаја, скупљања материјала и локације прихватљивих ознака избацивања.
Постављање клинова ејектора је одлука дизајна, а не само питање равномерне расподеле клинова. Силу треба применити на области које могу да издрже оптерећење избацивања без остављања видљивих трагова, изобличења или избељивања под стресом. Танки зидови и уска ребра могу захтевати другачији распоред избацивања из дебелих структурних делова. Ако део снажно захваћа језгро, дизајнер ће можда морати да повећа ефективну површину избацивања или да ревидира промају и завршну обраду површине уместо да се ослања на неколико тешко оптерећених иглица.
Игле за избацивање морају бити равне, правилно постављене и довољно ослоњене. Превелика дужина без ослонца може повећати ризик од савијања. Нетачна висина игле може да створи трагове сведока или неравномерно отпуштање, док лоше поравнање може довести до трљања игле о рупу. Навлаке за избацивање захтевају сличну пажњу на концентричност и размак јер раде око клина језгра и могу бити изложене бочном оптерећењу током избацивања.
За објављену ПроСериес конфигурацију, наведени материјал за избацивање игле је СКД61 Х13 алатни челик, са тврдоћом од 48 до 52 ХРЦ и прецизно брушеном завршном обрадом. Ову спецификацију треба третирати као референцу за наведену конфигурацију производа, а не као претпоставку да сваки клин или чаура за избацивање користи исту класу. Купци треба да потврде пречник, дужину, стил главе, геометрију врха, тврдоћу и било који посебан премаз или површински третман потребан за примену.
Које друге компоненте довршавају систем кретања калупа?
Можда ће бити потребно неколико додатних компоненти да би се постигао поуздан рад калупа. Њихова употреба зависи од архитектуре калупа и врсте обликованог производа.
- Повратне игле:Помозите да се склоп избацивача врати у првобитни положај док се калуп затвара. Њихова дужина и распоред контакта морају одговарати дизајну ејекторске плоче.
- опруге:Обезбедите повратну силу или контролисано кретање у одабраним механизмима. Избор опруге треба да узме у обзир радно оптерећење, опсег компресије, век трајања, радну температуру и расположиви простор за инсталацију.
- Проналажење прстена:Позиционира калуп у односу на млазницу машине за убризгавање и отвор за лоцирање. Његове димензије морају одговарати интерфејсу машине и распореду излива калупа.
- Спруе чаура:Обезбеђује улазну путању за истопљену пластику из машинске млазнице у систем водилица калупа. Радијус млазнице, димензије отвора и геометрија седишта морају да буду компатибилни.
- Носите плоче:Заштитите клизне контактне површине у областима као што су клизачи и други покретни механизми калупа. Могу се заменити када хабање достигне неприхватљив ниво, помажући у заштити скупљих структура калупа.
- Прибор за водиче:Може да садржи додатне вођице, граничнике и компоненте за поравнање за специфичне распореде калупа. Тачна конфигурација треба да прати одобрени цртеж калупа.
- Браве и компоненте ограничења:Контролишите одабране фазе кретања калупа или обезбедите функције позиционирања у дизајну који то захтева.
- Заптивке и чепови:Подршка захтевима канала за хлађење и круга флуида где је то одређено дизајном калупа. Њихов материјал и оцена притиска морају бити прикладни за услове рада.
Није за сваки калуп потребна свака компонента на овој листи. На пример, основном калупу можда неће бити потребни подизачи или сложени блокови за закључавање, док калуп са бочним подрезима може зависити од клизача, угаоних иглица и хабајућих плоча да би завршио свој редослед кретања. Листа компоненти треба да буде генерисана на основу цртежа склопа калупа и листа материјала, при чему је сваком делу додељена јасна функција и референтни број.
Молдбургер Молд Индустри Цо., Лтд. наводи стубове за вођење и хабајуће плоче, вођице и друге додатке за калупе, и игле за избацивање и рукаве за избацивање међу својим категоријама компоненти калупа. Приликом набавке ових делова, наша спецификација за куповину треба да идентификује тип компоненте, број цртежа, материјал, тврдоћу, димензије, површинску обраду и количину. Ово смањује двосмисленост између визуелно сличних компоненти које могу имати различите функционалне захтеве.
Како треба оцењивати материјале, толеранције и квалитет производње?
Прецизност се не утврђује само именом материјала или листом машина. То је резултат контролисаног односа између захтева дизајна, стања сировина, процеса обраде, топлотне обраде, брушења, монтаже и инспекције. Компонента може да задовољи своје номиналне димензије, али и даље има лоше перформансе ако њена равност, паралелност, концентричност, тврдоћа или завршна обрада површине нису погодни за примену. Купци би стога требало да процене захтеве производње и инспекције заједно са спецификацијом производа.
Како треба ускладити класе челика са функцијама компоненти?
Различите компоненте калупа доживљавају различите облике механичког напрезања и хабања. Велика плоча мора пружити структурну подршку и одржати своју геометрију. Водећи стуб доживљава поновљени клизни контакт. Затик за избацивање је изложен сили притиска, трењу и поновљеном кретању. Избор једног материјала за сваку компоненту занемарио би ове различите услове рада.
Информације о производу које је објавио Молдбургер Молд Индустри Цо., Лтд. идентификује неколико опција челика за апликације на бази калупа, укључујући П20, 4140, Х13, нерђајући челик и С7. Наведени описи повезују П20 са применом калупа опште намене и добром обрадивом, 4140 са чврстоћом и жилавошћу, Х13 са отпорношћу на топлоту, нерђајући челик са отпорношћу на корозију и С7 са отпорношћу на ударце. Ово су референце за одабир, а не заменљиве гаранције. Тачан степен зависи од компоненте, смоле, температуре обраде, очекиваног хабања и захтева за одржавањем.
На пример, П20 може бити погодан за многе плоче опште намене, док се Х13 често разматра тамо где виши топлотни захтеви или специфични услови хабања оправдавају његову употребу. Квалитет нерђајућег челика може бити релевантан у апликацијама где је отпорност на корозију важна, али тачан степен и топлотна обрада и даље захтевају потврду. Купац такође треба да направи разлику између основног материјала плоче и материјала који се користе за уметке, елементе за вођење, избациваче и хабајуће компоненте.
Топлотна обрада је још једна важна ствар. Тврдоћа утиче на отпорност на удубљење и хабање, али сама тврдоћа не описује жилавост, стабилност димензија или отпорност на пуцање. Ако је компонента очврснута након грубе обраде, производни план треба да узме у обзир могућа изобличења и потребу за завршним брушењем. За компоненте које захтевају тесно приањање, провера треба да се обави након завршних фаза обраде и топлотне обраде, а не само пре њих.
Које толеранције димензија заслужују највећу пажњу?
Нема свака димензија на цртежу калупа исту функционалну важност. Укупна дужина и ширина плоче могу имати релативно широку толеранцију, док рупе за вођење, карактеристике лоцирања, џепови за уметање и клизни интерфејси могу захтевати много ближу контролу. Користан план инспекције идентификује димензије критичне за функцију и дефинише како ће се оне мерити.
Типичне области које захтевају пажњу укључују:
- Равност плоче и паралелизам:Утицај на то како се калуп затвара и како се оптерећење стезања распоређује по склопу.
- Положај рупе за вођење:Одређује однос између система вођица и плоча шупљине и језгра.
- Пречник и праволинију водећих стубова:Утичу на пристајање трчања, трење и поновљиво поравнање.
- Димензије џепа за уметање:Утврдите да ли се уметци шупљине и језгра могу правилно лоцирати и задржати.
- Положај и пречник отвора за избацивање:Утичу на кретање игле и ризик од трљања или напада.
- Стање површине одвајања:Утиче на затварање калупа и ризик од бљеска изазваног лошим контактом или оштећењем.
- Карактеристике монтаже и лоцирања:Мора да одговара машини за убризгавање и одобреном дизајну калупа.
ПроСериес страница на бази калупа наводи ЦНЦ обраду плоча и компоненти и описује производни приступ који је намењен за постизање тачног поравнања и уклапања. Засебна страница са спецификацијама за израду калупа наводи распон стандардних величина од 150 мм к 150 мм до 600 мм к 600 мм, стандардну завршну обраду површине од Ра 0,4 микрометара и толеранцију од плус или минус 0,01 мм на критичним димензијама. Ове бројке припадају тој објављеној спецификацији и не би требало да се аутоматски примењују на сваку серију калупа или појединачну компоненту.
Друга основна страница калупа за убризгавање наводи различите скупове стандардних величина, информације о завршној обради и серију модела. Пошто објављене странице производа могу описати различите конфигурације, купци би требало да затраже један консолидовани цртеж и лист са спецификацијама за изабрани модел. Коначна понуда треба да наведе која се толеранција примењује на сваку критичну димензију, како се мери храпавост површине и да ли се уз поруџбину достављају записи о инспекцији.
Који процеси производње и инспекције подржавају поновљивост?
Могућност обраде је релевантна само када је повезана са димензијама и карактеристикама које захтева дизајн калупа. ЦНЦ глодање и бушење се користе за израду плочастих профила, рупа, џепова и монтажних функција. Прецизно брушење може побољшати равност, паралелност и стање површине. ЕДМ жице се могу користити за профиле или карактеристике које је тешко произвести конвенционалним резањем. Термичка обрада може бити потребна да би се постигла одређена тврдоћа, док се инспекцијом димензија проверава да ли је готов део у складу са цртежом.
Профил компаније Молдбургер Молд Индустри Цо., Лтд. наводи ЦНЦ машине из Макина, Давеи и ФАНУЦ, машине са електричним пражњењем Макино и Содицк, машине за споро увлачење жице, Окамото брусилице, стругове и хекагон координатну мерну опрему. Такође извештава тим од 30 дизајнерских инжењера и више од 100 стручног и техничког особља. Ови објављени ресурси указују на опсег опреме и особља које описује компанија, док процес који се користи за појединачну наруџбу треба да буде потврђен у односу на њен стварни план производње.
Координатна мерна машина се може користити за преглед геометријских карактеристика и упоређивање измерених позиција са инжењерским цртежом. За једноставније димензије, калибрисани мерачи, микрометри, мерачи отвора, висиномери и инструменти за храпавост површине могу бити одговарајући. Методу контроле треба изабрати у складу са толеранцијом и геометријом која се проверава. Резултат мерења има смисла само када инструмент има одговарајућу резолуцију, статус калибрације и дефинисану процедуру мерења.
Документација о квалитету би у идеалном случају требало да садржи сертификат о материјалу, извештај о тврдоћи где је наведено, резултате инспекције димензија за критичне карактеристике и записе о сваком посебном процесу који захтева цртеж. За поновљене поруџбине, задржавање одобрених цртежа и критеријума инспекције помаже у одржавању доследности између серија. Ако компонента треба да замени постојећи део, купац треба да обезбеди оригинални цртеж или верификовани узорак и идентификује све промене у односу на претходну ревизију.
Како купци могу да смање ризике при набавци и монтажи?
Тимови за набавку често упоређују компоненте калупа по јединичној цени и времену испоруке. Ти фактори су важни, али их треба проценити у односу на компатибилност, захтеве инспекције и цену прекида производње. Јефтина компонента водича која се прерано истроши може довести до проблема са поравнањем, радова на одржавању и одбачених обликованих делова. Исправно одређена компонента може имати вишу набавну цену, али нуди бољу вредност животног циклуса ако смањује време застоја и учесталост замене.
Пре него што наручите, користите следеће тачке техничког прегледа:
- Потврдите тип калупа, распоред плоча и интерфејс машине.
- Обезбедите најновији одобрени цртеж склопа калупа и цртеже компоненти.
- Идентификујте разреде материјала, захтеве за тврдоћом и услове топлотне обраде.
- Наведите критичне димензије, геометријске толеранције и храпавост површине.
- Потврдите да ли компоненте морају да прате ДМЕ, ХАСЦО, ФУТАБА или неки други номиновани стандард.
- Проверите заменљивост са постојећим деловима калупа и предвиђеним компонентама за замену.
- Договорите се о инспекцијским документима, захтевима за паковање, идентификацију и следљивост.
- Прегледајте распоред испоруке у вези са машинском обрадом, топлотном обрадом, брушењем и завршном инспекцијом.
Информације о бази калупа за бризгање које је објавио добављач упућују на ДМЕ, ХАСЦО и ФУТАБА компатибилност. Купци и даље треба да идентификују специфичне стандардне серије и потребне димензије. Израз "међународни стандард" није довољан сам по себи јер различити системи могу користити различите димензије, уклапања и конвенције о компонентама. Наша техничка набавна документација треба да наводи стандард, број дела и ревизију где год је потребна заменљивост.
За прилагођене пројекте, Молдбургер Молд Индустри Цо., Лтд. може се проценити на основу његове способности да прегледа цртеже, произведе потребну конфигурацију плоча и компоненти и пружи релевантне информације о квалитету. Наша фабричка координација треба да се фокусира на решавање техничких питања пре производње, посебно када поруџбина укључује нестандардне димензије или заменске компоненте. Јасан процес одобравања помаже у спречавању ревизија које се могу избећи након што је обрада почела.
Закључак
Прецизни калуп за бризгање се ослања на стабилну основу калупа и координиран скуп стандардних компоненти. Стезне плоче, плоче шупљина и језгра, потпорне плоче, одстојни блокови и кућишта ејектора пружају структурну основу. Водећи стубови, чауре, клинови за избацивање, чахуре, повратни клинови, прстенови за лоцирање, чауре и хабајуће компоненте подржавају прецизно кретање и поуздано отпуштање делова. Избор материјала, контрола димензија, компатибилност машина и записи о инспекцији одређују да ли ове компоненте раде заједно како је предвиђено.
Молдбургер Молд Индустри Цо., Лтд.нуди решења на бази калупа и стандардних компоненти подржана објављеним спецификацијама материјала, ресурсима за машинску обраду и опремом за инспекцију. Ако развијате нови калуп за бризгање или набављате резервне компоненте, пошаљите нашем тиму своје цртеже, материјалне захтеве, детаље о машини и очекиване услове производње. Затражите технички преглед и понуду да бисте идентификовали одговарајућу конфигурацију за ваш пројекат алата.
Често постављана питања
П: Која је разлика између основе калупа и стандардних компоненти калупа?
О: База калупа је структурални склоп плоча и потпорних елемената који држи шупљину, језгро, систем за вођење и механизам за избацивање. Стандардне компоненте калупа су функционални делови инсталирани унутар или око тог склопа, као што су стубови за вођење, чауре за вођење, игле за избацивање, чауре за избацивање, повратне игле, прстенови за лоцирање и чауре за извлачење. База калупа пружа структурну подршку, док стандардне компоненте контролишу поравнање, кретање, позиционирање и ослобађање делова. Оба морају бити специфицирана заједно да би се постигао поуздан рад калупа.
П: Који се челик обично користи за прецизне основе калупа за бризгање?
О: П20 и 1.2311 претходно каљени челик се обично користе за плоче за калупе опште намене јер нуде практичну комбинацију обрадивости и механичких перформанси. Други разреди се могу изабрати у складу са апликацијом. На пример, 4140 је повезан са чврстоћом и жилавошћу, Х13 са отпорношћу на топлоту, нерђајући челик са отпорношћу на корозију, а С7 са отпорношћу на ударце. Коначни избор треба да узме у обзир структуру калупа, смолу, радну температуру, услове хабања, потребну тврдоћу и документацију о материјалу добављача.
П: Зашто су водећи стубови и чауре важни за тачност калупа за бризгање?
О: Водећи стубови и чауре контролишу релативни положај две половине калупа док се калуп отвара и затвара. Правилно усклађене компоненте помажу да се шупљина и језгро споје у предвиђеном положају, смањујући нежељено померање и штитећи површине које се раздвајају. Њихов пречник, равност, пристајање, тврдоћа, завршна обрада површине и захтеви за подмазивањем утичу на перформансе. Превелик зазор може допринети неусклађености, док претерано чврсто приањање може да изазове трење, зарезивање или заглављивање током поновљене операције.
П: Како треба одабрати игле за избацивање за калуп за бризгање пластике?
О: Игле за избацивање треба изабрати према геометрији обликованог дела, дебљини зида, скупљању материјала, промаји и очекиваној отпорности избацивања. Њихови контактни положаји треба да дистрибуирају силу ослобађања без изазивања видљивих трагова или изобличења делова. Пречник игле, дужина, стил главе, геометрију врха, тврдоћу и уклапање унутар плоче за избацивање треба проверити у односу на цртеж калупа. Навлаке за избацивање могу бити прикладније око цилиндричних избочина или клинова језгра где је потребна околна контактна површина.
П: Које информације купци треба да пруже када наручују прилагођену базу калупа?
О: Купци треба да обезбеде најновији цртеж за монтажу калупа, димензије плоче, модел машине, размак између шипки, детаље плоче, лоцирајући прстен и захтеве за монтажу, интерфејс ејектора, распоред шупљина, тип смоле и очекиване услове производње. Наруџба такође треба да наведе разреде материјала, тврдоћу, критичне толеранције, завршну обраду површине, применљиве стандарде и потребну документацију за инспекцију. Пружање ових информација пре понуде помаже произвођачу да процени компатибилност, идентификује посебне захтеве обраде и смањи ризик од проблема са димензијама или монтажом.