- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Како различите конфигурације базе калупа и стандардних делова утичу на склапање калупа?
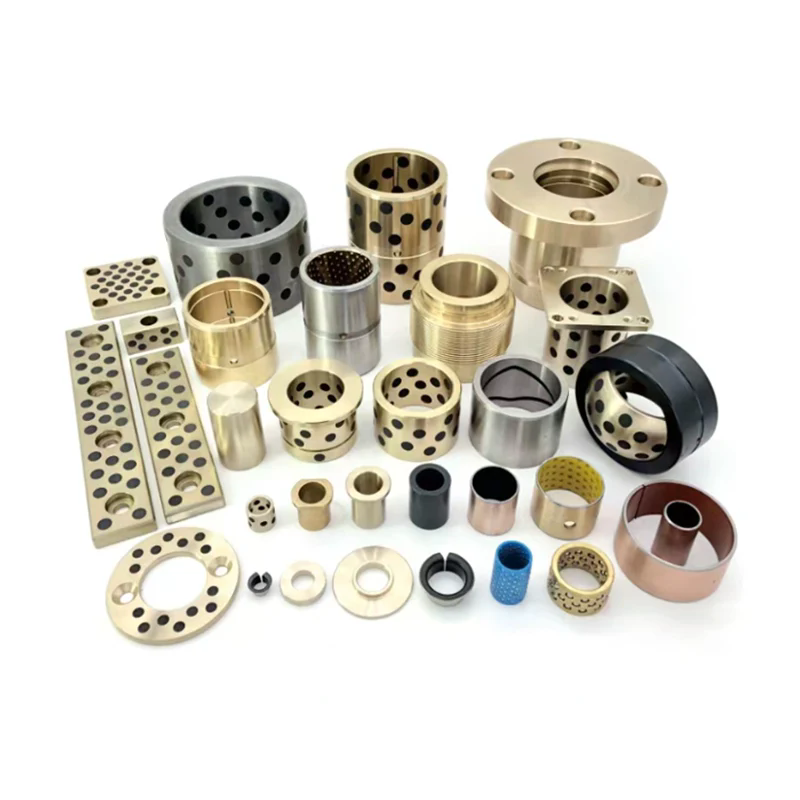
Два калупа могу да користе исти дизајн шупљине и исти процес обликовања, али један се склапа за четири дана, а други траје три недеље. Разлика често није у раду шупљине. То јеБаза калупа и стандардни деоконфигурацију. Основа калупа одређује сноп плоча, распоред стубова за вођење, систем за избацивање, механизам повратка и интерфејс за монтажу. Стандардни делови одређују како се ти елементи повезују, како се подешавају и колико лако се могу заменити. Када се ове конфигурације одаберу без обзира на монтажу, произвођач калупа троши време на прераду џепова, плоча за подметање, поравнавање плоча за избацивање и исправљање неусклађених интерфејса. Када се одаберу имајући на уму монтажу, калуп иде заједно у предвидљивом редоследу, подешавања су минимална, а приступ одржавању је једноставан.
Овај водич је написан за тимове за набавку који купују Молдбасе и Стандардне сетове делова за склапање калупа. Објашњава како различите конфигурације утичу на редослед склапања, сноп толеранција, време прилагођавања и приступ одржавању. Сваки одељак приступа теми из различитог угла: одлуке које приморава база калупа, време које троше стандардне толеранције делова, интерфејси који стварају највећи ризик, начин на који материјали и дебљина плоче утичу на поравнање и питања које купци треба да поставе добављачу пре него што дају поруџбину. Садржај има за циљ да помогне купцима да одреде конфигурације које смањују ризик монтаже, а не да га пренесу на произвођача калупа. Наша фабрика у Молдбургер Молд Индустри Цо., Лтд. снабдева Молдбасе и Стандардне сетове делова за монтажу калупа, а смернице у наставку одражавају проблеме са монтажом које видимо у том раду.
Садржај
- 1. Које одлуке доноси конфигурација Молдбасе током склапања?
- 2. Како стандардне толеранције делова утичу на време монтаже и прераде?
- 3. Који стандардни интерфејси делова стварају највећи ризик за монтажу?
- 4. Како материјали базе калупа и дебљина плоче утичу на поравнање и стабилност?
- 5. Како купци треба да упореде добављаче Молдбасе и стандардних делова за спремност за монтажу?
- 6. Закључак
- 7. Често постављана питања (ФАК)
1. Које одлуке доноси конфигурација Молдбасе током склапања?
Конфигурација базе калупа и стандардног дела намеће низ одлука о монтажи пре него што се прва плоча постави на клупу. Најосновнија одлука је тип базе калупа: са две плоче, са три плоче или нестандардни наслагани. Подлога калупа са две плоче је најједноставнија за састављање јер је сноп плоча кратак, а распоред водећих стубова је директан. База калупа са три плоче додаје клизну плочу и други интерфејс за отварање, што значи више стубова за вођење, више повратних опруга и сложенији временски однос између плоча. Нестандардни сноп може да прими посебан систем клизача или бочну акцију, али такође захтева прилагођене плоче и прилагођене стандардне интерфејсе делова који повећавају време монтаже.
Друга одлука је распоред плоча. Плоча А, плоча Б, плоче за избацивање и подложне плоче морају бити димензиониране у складу са шупљином и системом избацивања. Ако је површина ејекторске плоче премала за број клинова за избацивање, клинови се морају преместити или се плоча за избацивање мора заменити. Ако је размак између водећих стубова сувише узак за распоред шупљине, калуп се мора редизајнирати. Табела у наставку приказује главне изборе конфигурације базе калупа са њиховим последицама монтаже.
| Избор конфигурације | Монтажа Последица | Питање набавке |
| Двоструки насупрот три плоче | Троплоча додаје клизну плочу и додатни интерфејс за вођицу | Да ли је систем вођица потврђен пре него што се наручи база калупа? |
| Стандардни наспрам нестандардног стека | Нестандардно захтева прилагођене плоче и прилагођене делове | Да ли су прилагођене плоче димензионисане и толерантне? |
| Распоред водећих стубова | Одређује поравнање плоча и редослед монтаже | Да ли је распоред компатибилан са распоредом шупљине и ејектора? |
| Величина ејекторске плоче | Одређује број иглица за избацивање и њихов положај | Да ли је шаблон избацивача дефинисан пре него што је плоча наручена? |
| Повратни аранжман опруге | Одређује повратак плоче и сигурност | Да ли су опружни џепови и предоптерећење наведени? |
| Интерфејс за монтажу | Одређује уклапање са ваљком машине за калуповање | Да ли је потврђен узорак прстена за лоцирање и утора стеге? |
Трећа одлука је систем ејектора. Плоча за избацивање, игле за избацивање, повратне игле и опруге морају бити одабране као сет. Неусклађен сет доводи до везивања, неравномерног избацивања или превременог хабања. Четврта одлука је круг воде и ваздуха. Локација водоводних и ваздушних водова мора бити планирана пре бушења плоча. Касна промена распореда хлађења може захтевати замену плоче, што одлаже цео склоп. Пета одлука је аранжман подизања и руковања. Велику базу калупа без исправних тачака за подизање је тешко безбедно саставити и може захтевати промене у опреми које додају време.
Наш инжењерски тим у Молдбургер Молд Индустри Цо., Лтд. ради са купцима како би закључао ове одлуке пре објављивања поруџбине Молдбасе и Стандард Парт. Прегледамо распоред плоче, размак између стубова за вођење, узорак избацивача и интерфејс за монтажу у односу на дизајн шупљине и интерфејс машине. Циљ је да се спречи ситуација у којој база калупа стигне и монтажни тим открије да плоча за избацивање не може да прими потребну шему игле. Кратак преглед пре поруџбине је јефтинији од замене плоче након поруџбине.
2. Како стандардне толеранције делова утичу на време монтаже и прераде?
Толеранције стандардних делова утичу на време монтаже јер сваки интерфејс између стандардног дела и базе калупа или између два стандардна дела захтева уклапање. Водећи стуб који је мало превелик неће ући у водећу чахуру без силе. Повратни клин који је мало мањи неће држати плочу за избацивање у исправном положају. Затик за избацивање који је мало дугачак означиће део или преднапрегнути плочу за избацивање. Тим за монтажу троши време на мерење, развртање, подметање или замену делова да би се постигло потребно пристајање. Табела испод приказује време монтаже које стандардне толеранције делова обично троше у калупу средње величине.
| Скупштинска активност | Типично време | Главни узрок кашњења | Полуга за конфигурацију |
| Водећи стуб и чаура одговарају | 2 до 6 сати | Неусклађеност или неусклађеност толеранције | Одредите подударне сетове и распоред водећих стубова |
| Поравнање ејекторске плоче | 3 до 8 сати | Повратна игла и паралелност плоче | Одредите дебљину ејекторске плоче и прилегање игле |
| Подешавање дужине игле за избацивање | 2 до 6 сати | Варијација дужине иглица и толеранција наслаганих плоча | Одредите толеранцију дужине игле и допуштење за млевење |
| Опружни џеп и предоптерећење | 1 до 4 сата | Дубина џепа и дужина без опруге | Наведите опружне џепове и разред опруге |
| Лоцирање прстена и чауре | 1 до 3 сата | Концентричност и машински интерфејс | Потврдите интерфејс машине пре наручивања |
| Прикључци за воду и ваздух | 2 до 5 сати | Пристајање навоја и локација порта | Наведите стандард порта и тип прикључка |
Временски преглед показује да активности у вези са толеранцијом нису тривијалне. У калупу средње величине, они могу да издрже 11 до 32 сата времена састављања. Ако се делови не поклапају, време се може удвостручити јер тим мора да раставља, мери, наручи замене и поново саставља. Одлука о набавци која скраћује ово време није само куповина строже толеранције. То је да купите одговарајући сет од добављача који контролише толеранцију у целом склопу. Водећи стуб који је у границама толеранције, али није усклађен са чахуром и даље представља проблем. Упарени скуп елиминише неусклађеност на интерфејсу.
Наша фабрика уМолдбургер Молд Индустри Цо., Лтд. снабдева Молдбасе и Стандард Парт сетове са усклађеним паровима водећих стубова и чаура, контролисаном дебљином ејекторске плоче и документованом толеранцијом дужине клинова. Такође обезбеђујемо монтажни цртеж са очекиваним пристајањем и додатком за подешавање. Циљ је да се смањи време покушаја и грешака које би монтажерски тим иначе провео на клупи. Када делови стигну усклађени, секвенца склапања постаје секвенца верификације, а не секвенца корекције.
За купца, практичан корак је да у наруџбу за куповину укључи захтеве за уклапањем. Наведите пристајање стуба за вођење и чахуре, паралелност плоче за избацивање, толеранцију дужине клина за избацивање и димензије џепа опруге. Добављач који може да потврди ове захтеве у писаној форми је добављач који разуме монтажу. Добављач који даје само каталошке бројеве је добављач који препушта монтажу тиму за монтажу.
3. Који стандардни интерфејси делова стварају највећи ризик за монтажу?
Не носи сваки стандардни део интерфејса исти ризик монтаже. Неки интерфејси опраштају, а неки не опраштају. Неопростиви интерфејси су они где мала грешка производи велику последицу: интерфејс водећих стубова и чаура, интерфејс плоче за избацивање и повратног клина, интерфејс чауре и прстена за лоцирање, и интерфејс клизног и хабајућег лима. Ови интерфејси одређују поравнање, избацивање, пристајање машине и функцију бочне акције. Табела у наставку представља матрицу ризика за главне интерфејсе у склопу Молдбасе и стандардног дела.
| Интерфејс | Ризик монтаже | Последица неуспеха | Ублажавање |
| Водећи стуб и чаура | Високо | Неусклађеност плоче, нагризање, оштећење калупа | Усклађен сет, контролисано пристајање, правилно подмазивање |
| Плоча за избацивање и повратни клин | Високо | Везивање плоче за избацивање, непотпун повратак | Контролисано уклапање игле и паралелност плоче |
| Проводна чаура и прстен за лоцирање | Средње до високе | Неподударање интерфејса машине, цурење | Потврдите интерфејс машине пре наручивања |
| Повуците и хабајте плочу | Високо | Повезивање слајдова, лош квалитет дела | Контролисана дебљина хабајуће плоче и предоптерећење |
| Затик за избацивање и уметак за шупљину | Средње | Ознака игле, лом игле | Толеранција дужине пина и уклапање рупе |
| Пролеће и опружни џеп | Ниско до средње | Пролећни замор, повратни неуспех | Контрола дубине џепа и опруге |
Интерфејс водећих стубова и чаура представља највећи ризик јер контролише поравнање целог снопа плоча. Ако водећи стубови нису паралелни или чауре нису концентричне, плоче ће се везати. Тим за монтажу ће покушати да исправи проблем развртањем чаура или подметањем плоча, али ове исправке можда неће решити основни узрок. Исправно ублажавање је да се наведе одговарајући стуб за вођење и сет чаура и да се потврди распоред водећих стубова у односу на наслагане плоче. Интерфејс ејекторске плоче и повратне игле је други највећи ризик јер контролише кретање плоче за избацивање. Повратна игла која је превише затегнута ће везати плочу, а повратна игла која је превише лабава ће омогућити да се плоча нагне. Ублажавање је да се заједно специфицирају пристајање игле и паралелност плоче.
Наша фабрика у Молдбургер Молд Индустри Цо., Лтд. третира ове високоризичне интерфејсе као контролисане карактеристике у нашем Молдбасе-у и снабдевању стандардним деловима. Дајемо податке о уклапању, податке о паралелизму и цртеже интерфејса уз пошиљку. Такође прегледамо интерфејс машине са купцем пре него што се поруџбина објави. Циљ је да се интерфејси високог ризика учине проверљивим при склапању, а не откривањем на суђењу.
За купца, матрица ризика је алат за одређивање приоритета захтева налога за куповину. Интерфејси високог ризика треба да имају експлицитне захтеве за уклапање и толеранцију у поруџбини. Интерфејси средњег ризика треба да имају податке о инспекцији. Интерфејси ниског ризика могу бити покривени стандардним системом квалитета добављача. Овај вишестепени приступ фокусира напоре набавке тамо где има највећи ефекат на монтажу.
4. Како материјали базе калупа и дебљина плоче утичу на поравнање и стабилност?
Материјали базе калупа и дебљина плоче утичу на поравнање и стабилност јер одређују како се сноп плоча понаша под оптерећењем и температуром. Танка плоча се одбацује више од дебеле плоче под истом силом стезања. Материјал са високим коефицијентом топлотног ширења мења димензију више од материјала са ниским коефицијентом. Материјал са малом тврдоћом се брже хаба на интерфејсу водећих стубова и чаура. Ови ефекти се акумулирају кроз стек и појављују се као грешка поравнања у шупљини. Табела испод упоређује уобичајене материјале за калупе и њихов утицај на монтажу.
| Материјал | Типична дебљина плоче | Поравнање и ефекат стабилности | Скупштинско разматрање |
| П20 претходно каљени челик | 25 до 80 мм | Добра стабилност, умерена отпорност на хабање | Стандардни избор за опште калупе |
| 718Х претходно каљени челик | 30 до 100 мм | Боља могућност полирања и стабилност | Погодно за велике калупе |
| С50Ц угљенични челик | 20 до 60 мм | Мања тврдоћа, веће хабање на интерфејсу вођице | Користи се за калупе мале запремине |
| Алуминијумска легура | 20 до 50 мм | Висока топлотна експанзија, мања крутост | Користите за прототип или калупе мале запремине |
Дебљина плоче није само питање снаге. То је питање толеранције. Укупна висина гомиле одређује висину затварања калупа и уклапање са машином. Ако је плоча А или Б плоча дебља од стандардне, плоча за избацивање и подлога морају да се подесе да би се одржала висина наслага. Ако је плоча за избацивање тања од стандардне, мора се подесити дужина клина за избацивање. Ова подешавања нису тешка, али додају време склапања и уводе могућност грешке. Конфигурација базе калупа која користи стандардну дебљину плоче смањује оптерећење подешавања.
Избор материјала такође утиче на термичко понашање. У калупу који ради на повишеној температури, наслага плоча се шири. Ако су водећи стубови и чауре направљени од материјала са различитим коефицијентима експанзије, налегање се мења са температуром. Приањање које је исправно на собној температури може постати сувише чврсто или превише лабаво на радној температури. Тим за монтажу мора узети у обзир овај ефекат приликом одабира зазора вођице и чауре. Наш инжењерски тим у Молдбургер-у прегледа радну температуру и комбинацију материјала када испоручујемо Молдбасе и стандардни сет делова. Саветујемо зазор вођице и материјал плоче који ће одржавати поравнање на радној температури.
За купца, спецификација материјала и дебљине треба да буде везана за услове рада калупа. Стандардна база калупа П20 је адекватна за многе калупе на собној температури. Калуп на високој температури или велики калуп може захтевати другачији материјал и другачију дебљину плоче. Добављач треба да буде у стању да објасни зашто је предложена конфигурација погодна за примену, а не само да понуди каталошки стандард.
5. Како купци треба да упореде добављаче Молдбасе и стандардних делова за спремност за монтажу?
Купци би требало да упореде добављаче у погледу спремности за монтажу тако што ће проценити способност добављача да испоручи усклађен, документован и спреман за монтажу сет, а не колекцију делова из каталога. Процена треба да обухвати инжењерску подршку добављача, контролу толеранције, документацију и поузданост испоруке. Табела испод даје оквир за поређење добављача.
| Евалуатион Ареа | Шта питати | Снажан одговор добављача | Слаб одговор добављача |
| Инжењерска подршка | Можете ли да прегледате изглед плоче и узорак избацивача пре поруџбине? | Пружа преглед и означени цртеж | Наводи само каталошке бројеве |
| Контрола толеранције | Које су толеранције вођице и плоче за избацивање? | Обезбеђује усклађене податке и ограничења инспекције | Односи се на општу толеранцију каталога |
| Документација | Који монтажни цртеж и подаци о уклапању су укључени? | Обезбеђује монтажни цртеж и сто за уклапање | Даје само листу паковања |
| Потврда интерфејса | Како потврђујете интерфејс машине? | Захтева податке о плочици машине и потврђује | Претпоставља стандардни интерфејс |
| Поузданост испоруке | Које је време за комплетан сет? | Обезбеђује распоред са доступношћу плоча и делова | Наводи само базу калупа, а не стандардне делове |
Најјачи одговор добављача је онај који укључује инжењерски преглед пре поруџбине. Преглед распореда плоче у односу на шару избацивача, размака водећих стубова у односу на распоред шупљине и интерфејс машине према прстену за лоцирање је мали напор који спречава велике проблеме са монтажом. Добављач који нуди овај преглед је добављач који разуме процес монтаже. Добављач који наводи само каталошке бројеве је добављач који продаје делове, а не спремност за монтажу.
Наша фабрика у Молдбургер Молд Индустри Цо., Лтд. пружа овај инжењерски преглед као део наше понуде Молдбасе и стандардних делова. Прегледамо цртеж, потврдимо интерфејс и обезбедимо монтажни цртеж са подацима о уклапању. Такође потврђујемо доступност стандардних делова са постољем калупа тако да комплетан сет стиже заједно. Циљ је да се купцу да сет који је спреман за склапање, а не сет за који је потребна друга наруџба да би се комплетирала. Ако упоређујете добављаче за пројекат монтаже калупа, контактирајте наш тим како бисте разговарали о спремности за монтажу ваше конфигурације базе калупа и стандардног дела.
6. Закључак
Различите конфигурације базе калупа и стандардних делова утичу на монтажу калупа кроз одлуке о наслагању плоча, толеранцију на интерфејсима стандардних делова, ниво ризика интерфејса високог оптерећења и избор материјала и дебљине који одређују поравнање и стабилност. Конфигурација која је изабрана имајући на уму монтажу смањује време утрошено на монтажу, подметање и прераду. Конфигурација која је изабрана без обзира на то преноси ризик монтаже на произвођача калупа. За тимове за набавку, кључ је да се специфицира конфигурација у односу на редослед склапања, да се захтевају упарени сетови и подаци о уклапању, и да се изабере добављач који прегледа интерфејсе пре него што се поруџбина објави. Наша фабрика у Молдбургер Молд Индустри Цо., Лтд. снабдева Молдбасе и стандардне сетове делова са техничким прегледом, усклађеним толеранцијама и документацијом за монтажу. Ако планирате пројекат монтаже калупа, контактирајте наш тим да прегледамо вашу конфигурацију пре него што се наручи.
7. Често постављана питања (ФАК)
Питање 1: Како избор између основе калупа са две и три плоче утиче на време склапања?
Одговор: Основа калупа са три плоче додаје клизну плочу и други интерфејс вођице, што повећава број плоча које треба поравнати и број стандардних делова који се уклапају. Време монтаже је обично дуже од базе калупа са две плоче, јер додатна плоча мора бити поравната са водећим стубовима и повратним системом. Избор треба направити пре него што се наручи база калупа, на основу захтева система клизача.
Питање 2: Зашто су толеранције стандардних делова важније од толеранције плоче базе калупа у неким склоповима?
Одговор: Стандардни делови чине интерфејсе који контролишу кретање и поравнање. Водећи стуб који се не поклапа са чахуром, или повратни клин који не одговара плочи за избацивање, проузроковаће везивање чак и ако су плоче унутар толеранције. Стандардне толеранције делова су стога критичне за монтажу и треба их специфицирати као упарене сетове, а не као појединачне каталошке ставке.
Питање 3: Који је интерфејс са највећим ризиком у склопу базе калупа и стандардног дела?
Одговор: Интерфејс водећих стубова и чаура је интерфејс са највећим ризиком јер контролише поравнање целог наслагања плоча. Ако стубови нису паралелни или чауре нису концентричне, плоче ће се везати. Други највећи ризик је интерфејс плоче за избацивање и повратне игле, који контролише кретање плоче за избацивање. Оба интерфејса треба да имају експлицитне захтеве за уклапање у наруџбини.
Питање 4: Како дебљина плоче утиче на склоп калупа?
Одговор: Дебљина плоче утиче на укупну висину гомиле, висину затварања калупа и уклапање са машином. Ако је плоча дебља или тања од стандардне, суседне плоче и дужина игле за избацивање морају да се подесе да би се одржала висина наслага и функција избацивача. Конфигурација која користи стандардну дебљину плоче смањује оптерећење подешавања током монтаже.
Питање 5: Коју документацију добављач треба да обезбеди са Молдбасе и стандардним комплетом делова?
Одговор: Испоручилац треба да обезбеди монтажни цртеж са снопом плоча, распоредом стуба за вођење, шаблоном избацивача, интерфејсом машине и подацима о уклапању за интерфејсе високог ризика. Документација такође треба да садржи податке о инспекцији за усклађени сет вођица и проводника и паралелност плоче за избацивање. Ова документација омогућава тиму за монтажу да провери уклапање, а не да га открије током монтаже.
Контактирајте Молдбургер Молд Индустри Цо., Лтд. данасда разговарате о вашој конфигурацији базе калупа и стандардног дела и да затражите преглед спремности склопа пре следеће израде калупа.